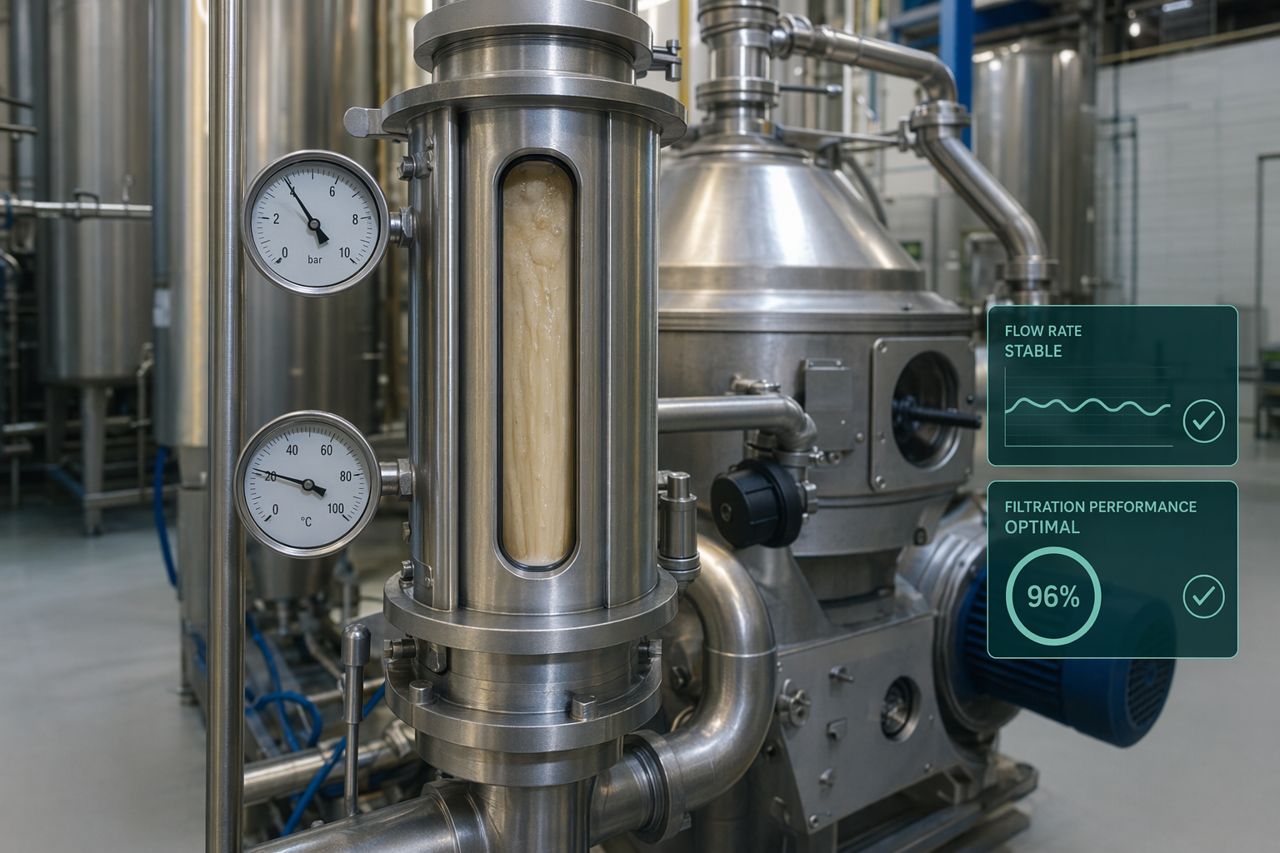
オーツ飲料をパイロットキッチンから工場へスケールアップ:後工程で顕在化するプロセスリスク
パイロット段階のオーツ飲料試作では、見た目もきれいで、クリーミーで、そのまま商業化できそうに見えることがあります。しかし工場での本生産が始まると、滞留時間が長くなり、熱伝達が変わり、スラリーの挙動が変化し、同じ配合でも異なる結果が出始めます。
プロセスマネージャーにとって、問題は単一の不具合であることはまれです。多くの場合、でんぷんの変換が粘度に影響し、粘度がポンピングや熱交換に影響し、ろ過が歩留まりに影響し、そのすべてが口当たり、沈殿、ライン稼働性に影響するという連鎖です。
Enzymesboostは、工場スケールで制御された変換、予測可能な流動性、再現性のある官能品質を必要とするメーカー向けに、オーツミルク製造用の酵素サプライヤーとして支援しています。
パイロットの成功が必ずしもスムーズに移行しない理由
パイロットキッチンでは、チームに柔軟性があります。一方、工場ではプロセスに逃げ場が少なくなります。
小スケールでは、オペレーターがせん断、保持時間、水和、分離を感覚的に調整できます。プラントスケールでは、オーツスラリーはより大きなタンク、長い配管、厳しい生産時間枠、そして複数のレシピで共用される可能性のある設備を通過します。
その結果、プロセスリスクは後になって現れることが多く、包装試験、顧客サンプル、初回商業供給のコミットメントがすでにプレッシャーを生んだ後に発覚する場合があります。
後期段階でよく見られる症状には、次のようなものがあります。
- 加熱中または移送中に、スラリー粘度が想定より早く上昇する
- バッチ間で液化状態が安定しない
- ろ過速度が遅い、または遠心分離機に過負荷がかかる
- 同じオーツ投入量でも抽出歩留まりが低下する
- 下流で調整した後、ざらつきや薄い口当たりが出る
- 冷蔵保管中に沈殿が形成される
- 商業生産ラインで維持できないほどオペレーター介入が増える
これらは単なる配合上の問題ではありません。プロセス制御の問題です。
粘度はスケールアップで最初に現れる警告信号
オーツ系の処方は本質的に粘度に敏感です。でんぷん、β-グルカン、粒子径、水和、加熱履歴のすべてが、スラリーがプラント内をどのように流れるかに影響します。
パイロットでは、粘度の高いスラリーでも扱える場合があります。しかし工場スケールでは、同じ粘度が熱伝達効率を下げ、ポンピングを遅らせ、ホモジナイズに負荷をかけ、滞留時間のばらつきを生む可能性があります。
実用的な酵素戦略は、プロセス管理が難しくなる前に、オーツマトリックスをよりポンプ移送しやすく、制御された流れへ変換するのに役立ちます。目的は最大限に分解することではありません。目的は、目標とする飲料に適した変換プロファイルを得ることです。つまり、滑らかな流動性、安定した歩留まり、そして薄めたシリアル水ではなくオーツミルクとして感じられる口当たりです。
重要なのは強い分解ではなく、変換の制御
オーツ飲料製造では、変換を進めれば進めるほど良いとは限りません。過剰処理はボディ感を平坦にし、甘味を過度に生み、完成飲料のクリーミー感を損なう可能性があります。処理不足は重いスラリーを残し、分離性能を低下させ、沈殿リスクを高める可能性があります。
工場での目標は、次を支える制御された変換レンジです。
- タンク間の安定した移送
- 安定した加熱処理挙動
- 効率的な分離またはろ過
- 一貫した固形分回収
- バランスの取れた甘味の発現
- クリーミーでクリーンな口当たり
- バッチ間補正の削減
Enzymesboostは、汎用的な原料表示ではなく、実際に想定されるプロセス条件を基準に、生産チームが酵素ソリューションを選定できるよう支援します。
ろ過と分離は隠れたプロセス弱点を明らかにする
オーツ飲料のスケールアップにおける多くの問題は、フィルター、デカンター、遠心分離機の段階で顕在化します。上流のスラリー挙動が、これらの設備にどれほどの負荷がかかるかを決定します。
変換が不完全または不安定な場合、分離性能の予測性は低下します。オペレーターは、処理速度を下げる、水を追加する、保持時間を延ばす、洗浄頻度を増やすといった方法で対応する場合があります。それぞれの補正はバッチを守りますが、事業性を弱めます。
酵素で制御されたよりクリーンなプロセスは、オーツ原料の流れがより予測可能な粘度と粒子挙動で分離工程に到達することを助け、ラインリズムの改善を支援できます。
これは商業的に重要です。ろ過は単なる品質工程ではなく、スループットを左右するゲートだからです。
口当たりはベンチだけでなく工場でも維持されなければならない
オーツミルクの購入者は、クリーミーさ、見た目の安定性、クリーンな穀物感を期待しています。課題は、流動性を確保するために工場で行う補正が、官能品質を損なう可能性があることです。
粘度を救うために水を加えると、飲料が薄く感じられることがあります。加熱時間を延ばすと、風味が変化する可能性があります。過剰な変換はボディ感を低下させることがあります。変換不足は、でんぷん感や沈殿を残す可能性があります。
より良い方法は、製造適性と製品アイデンティティの両方を支えるプロセスウィンドウを構築することです。酵素は、粘度、変換、分離、テクスチャーを協調的に形づくる制御ツールとして使用されるべきです。
工場能力を投入する前に確認すべき後発リスク
パイロットから本生産へ移行する前に、現実的なプラント制約のもとでプロセスを見直してください。
1. 水和と混合挙動
オーツ粉、フレーク、全粒オーツ原料は、スケールが変わると同じように水和するとは限りません。乾燥原料の投入方法、水温、混合エネルギー、保持時間が、酵素作用が始まる前に均一なスラリーを作れているか確認してください。
2. 昇温プロファイル
大型タンクでは、意図した運転温度域に到達するまでの時間が変わります。特に昇温中に酵素が活性を持つ場合、変換挙動やバッチの一貫性に影響する可能性があります。
3. 滞留時間分布
連続または半連続システムでは、実際の滞留時間が計算上の平均値と必ずしも一致しません。短経路と長経路を通る材料が存在すると、変換のばらつきが生じる可能性があります。
4. ポンピングと配管内せん断
工場での移送は、粒子挙動や粘度の感じ方を変える可能性があります。パイロットタンクで安定して見えたスラリーが、長い配管やバルブ制限を通過した後に異なる反応を示すことがあります。
5. 分離負荷
フィルター、遠心分離機、デカンターが、過度な圧力上昇、ファウリング、固形分ロスを起こさずに目標スループットを維持できるか確認してください。
6. 完成飲料の安定性
変換直後だけでなく、全工程を経た後の冷蔵保管、沈殿、粘度変動、口当たりを評価してください。
スケールアッププロセスにおけるEnzymesboostの役割
Enzymesboostは、工場現場での成果に重点を置いたオーツミルク製造用酵素ソリューションを提供しています。具体的には、制御された粘度、一貫した変換、効率的な分離、再現性のある口当たり、トラブルシューティングサイクルの削減を支援します。
当社は、次のような課題に取り組むメーカーをサポートします。
- パイロットから工場への移行
- 新しいオーツ飲料の上市
- 既存ラインでのスループット制限
- 粘度またはろ過の不安定性
- 過度な希釈に頼らない口当たりの最適化
- バッチ一貫性の改善
- オーツ原料、粉砕形態、加熱プロファイルに関わるプロセス変更
当社の役割は、実際に稼働しているラインに適した酵素アプローチを定義することです。そこには、混合、加熱、保持、分離設備の制約も含まれます。
実践的なスケールアップの考え方
最も信頼性の高いオーツ飲料工場は、酵素を後からの補正手段として扱いません。酵素をプロセス設計の一部として活用します。
つまり、原料の挙動と設備の現実を結びつけるということです。
- ポンプにはどの粘度が必要か?
- 飲料にはどのような変換プロファイルが必要か?
- 分離機はどの負荷まで許容できるか?
- 顧客はどのような口当たりを期待しているか?
- 生産チームが日々管理できる変動幅はどの程度か?
これらの問いを一体で検討できれば、スケールアップはより反応的な対応から、再現性の高いプロセスへと変わります。
埋め込み解説動画
[ナレーションなしの解説動画:オーツ飲料をパイロットキッチンから工場へスケールアップ。映像では、ステンレス製プロセス配管内を流れるオーツスラリーが示され、粘度、滞留時間、ろ過負荷、口当たりのチェックポイントがクリーンなティール色のオーバーレイで表示されます。]
オーツミルクのスケールアップリスクを低減する準備はできていますか?
オーツ飲料プロセスをパイロット段階から工場生産へ移行している場合、Enzymesboostは、粘度制御、分離性能、歩留まり安定性、完成飲料のテクスチャーを支える酵素戦略の評価を支援できます。
サイト内のお問い合わせフォームから見積もりをご依頼ください。オーツ原料、プロセスフロー、目標とする飲料スタイル、現在の生産上のボトルネックについてお知らせください。