Changements de série et contrôles qualité des lignes de boissons à l’avoine pour produits sensibles à la viscosité
Pour les usines de boissons à l’avoine, le changement de série n’est pas seulement un point de contrôle sanitaire. C’est une remise à zéro de la viscosité.
Une ligne qui a produit une base avoine barista le matin, puis une variante allégée ou aromatisée l’après-midi, peut transférer bien plus que des résidus d’arôme. Elle peut entraîner une inertie procédé : solides d’avoine partiellement hydratés, films d’amidon chauds, rétentions riches en bêta-glucanes, risque de transfert d’enzyme, charge de filtration et légères variations de sensation en bouche qui n’apparaissent qu’après traitement thermique ou homogénéisation.
Enzymesboost accompagne les fabricants de boissons à l’avoine avec des systèmes enzymatiques conçus pour une liquéfaction maîtrisée, un développement stable de la viscosité, un meilleur comportement en filtration et une texture sensorielle reproductible. En tant que fournisseur d’enzymes pour la production de boissons à l’avoine, nous considérons le changement de série sous le même angle que vos équipes procédé : la rapidité avec laquelle la ligne revient dans une fenêtre de fonctionnement prévisible.
Pourquoi les produits à l’avoine sensibles à la viscosité exigent une discipline de changement de série plus stricte
Les boissons à l’avoine sont particulièrement sensibles aux variations en amont, car la structure du produit se construit pendant le procédé. Hydratation, broyage, traitement enzymatique, séparation, exposition thermique et cisaillement influencent tous le profil d’écoulement final.
Pendant un changement de série, de faibles résidus ou une dérive des conditions peuvent créer des problèmes de production visibles :
- Transfert plus lent de la cuve de mélange vers l’étape de conversion enzymatique
- Charge de pompe plus élevée et débit irrégulier dans les échangeurs de chaleur
- Perte de performance du séparateur ou du filtre due à une surcharge en solides insolubles
- Variation d’un lot à l’autre en matière de corps, de brillance et de comportement au versement
- Risque de sédimentation après traitement thermique
- Boucles de dépannage qui mobilisent du temps opérateur et de la capacité de produit fini
L’objectif n’est pas de complexifier inutilement le contrôle qualité. Il est d’identifier les vérifications qui indiquent si le lot suivant passera correctement avant que la ligne ne soit pleinement engagée.
Les points de risque de changement de série les plus importants
1. Surfaces de préparation de la suspension d’avoine
La suspension d’avoine laisse derrière elle des solides hydratés capables de gonfler, d’épaissir et d’adhérer aux surfaces en acier inoxydable. Si ces dépôts restent dans des zones à faible débit, ils peuvent se relarguer dans le lot suivant et créer des pics localisés de viscosité.
Vérifications pratiques :
- Confirmer l’absence d’accumulation granuleuse autour des trous d’homme de cuve, moyeux d’agitateur, boucles de recirculation et sorties basses
- Vérifier que l’effluent de rinçage passe d’une suspension d’avoine trouble à un flux visuellement propre
- Inspecter les crépines et tamis en ligne pour détecter des flocons hydratés ou des matières gélifiées
- Confirmer que la température de la cuve de mélange est revenue dans la plage de départ prévue avant le chargement de la formulation suivante
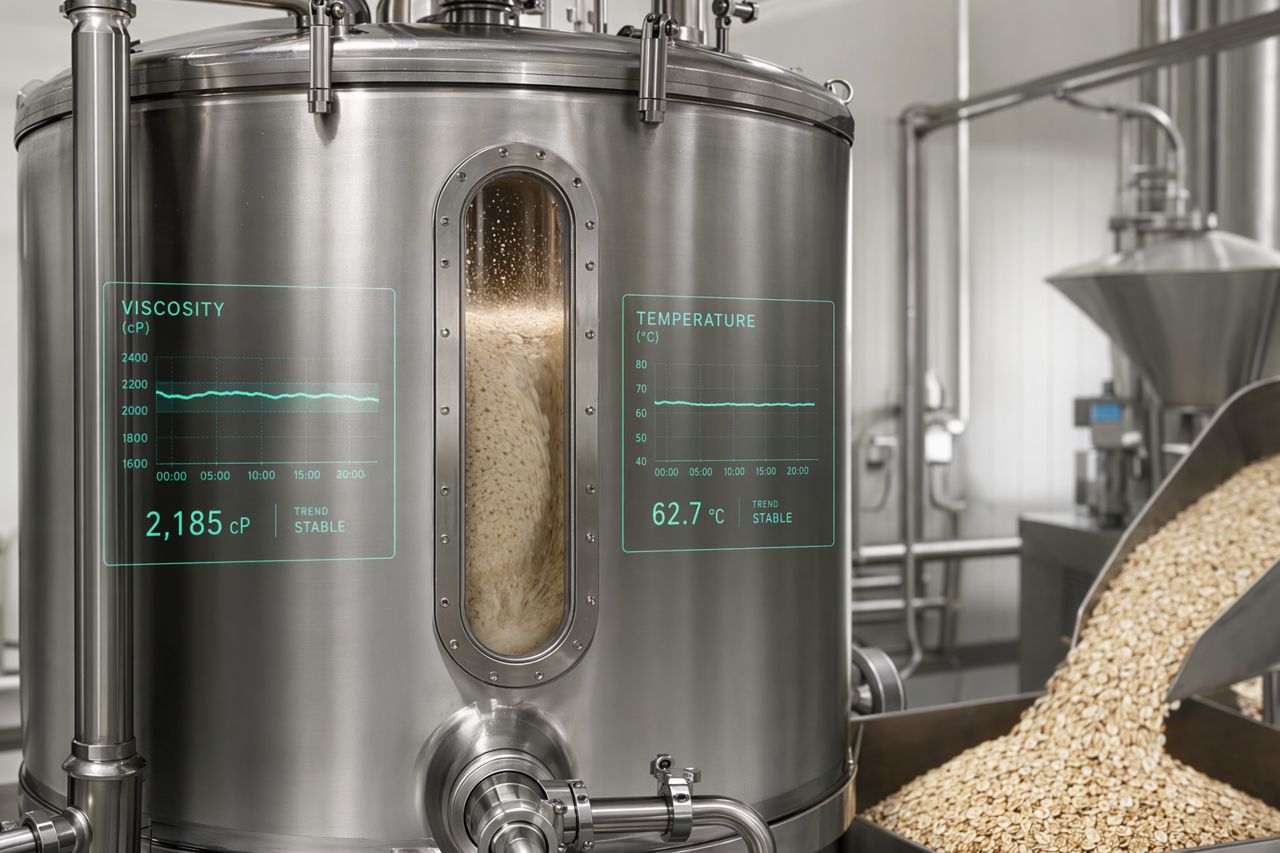
Pour les références sensibles à la viscosité, la cuve peut paraître propre tout en se comportant comme si elle ne l’était pas. Surveillez la charge de la pompe lors du premier transfert et le débit de recirculation initial. Ce sont souvent les premiers signaux opérationnels de la présence résiduelle de matières épaississantes.
2. Dosage enzymatique et préparation de l’étape de maintien
La performance enzymatique dans la production de boissons à l’avoine dépend d’un contact maîtrisé entre substrat, température, temps de séjour et mélange. Un changement de série qui laisse la ligne de dosage, le point d’injection ou la section de maintien dans un état incertain peut faire sortir le lot suivant de sa trajectoire de viscosité cible.
Vérifications pratiques :
- Confirmer que le circuit d’alimentation enzymatique est rincé et isolé conformément à la séquence de références prévue
- Vérifier que la pompe doseuse, la canne d’injection et les raccordements de ligne correspondent à la recette de production active
- Vérifier que l’agitation de la cuve de maintien est stable avant l’ajout d’enzyme
- Confirmer les hypothèses de temps de séjour par rapport au niveau réel de cuve, au circuit de recirculation et à la séquence de transfert
- Enregistrer la première tendance de viscosité après contact enzymatique au lieu de s’appuyer uniquement sur la confirmation en fin de maintien
La question de contrôle qualité la plus utile est simple : le lot s’amincit-il dans la direction attendue et au moment attendu du procédé ? Si ce n’est pas le cas, la ligne doit être mise en pause avant que les équipements en aval n’absorbent la variation.
3. Échangeur de chaleur et sections de maintien thermique
Les solides d’avoine et les composants issus de l’amidon peuvent laisser des dépôts dans les sections chaudes de la ligne. Même un film mince peut modifier le transfert thermique, augmenter la perte de charge et changer l’historique thermique du lot suivant.
Vérifications pratiques :
- Comparer la perte de charge au démarrage avec la référence connue de ligne propre
- Confirmer que l’approche en température est stable avant la libération du produit
- Surveiller un éventuel retard de montée en température, qui peut indiquer un encrassement ou une restriction de débit
- Vérifier que le produit sort de la section thermique sans notes cuites, couleur terne ni épaississement inattendu
Lorsqu’une ligne de boissons à l’avoine lutte contre la viscosité, le traitement thermique en aval amplifie souvent le problème. Un lot qui semble seulement légèrement lourd avant chauffage peut devenir nettement freiné après chauffage et refroidissement.
4. Séparation, filtration et maîtrise des solides insolubles
La filtration et la séparation sont les étapes où les faiblesses du changement de série deviennent visibles. Les solides transférés, une liquéfaction incomplète ou une alimentation épaissie peuvent réduire le débit et obliger les opérateurs à ralentir le traitement ou à intervenir à plusieurs reprises.
Vérifications pratiques :
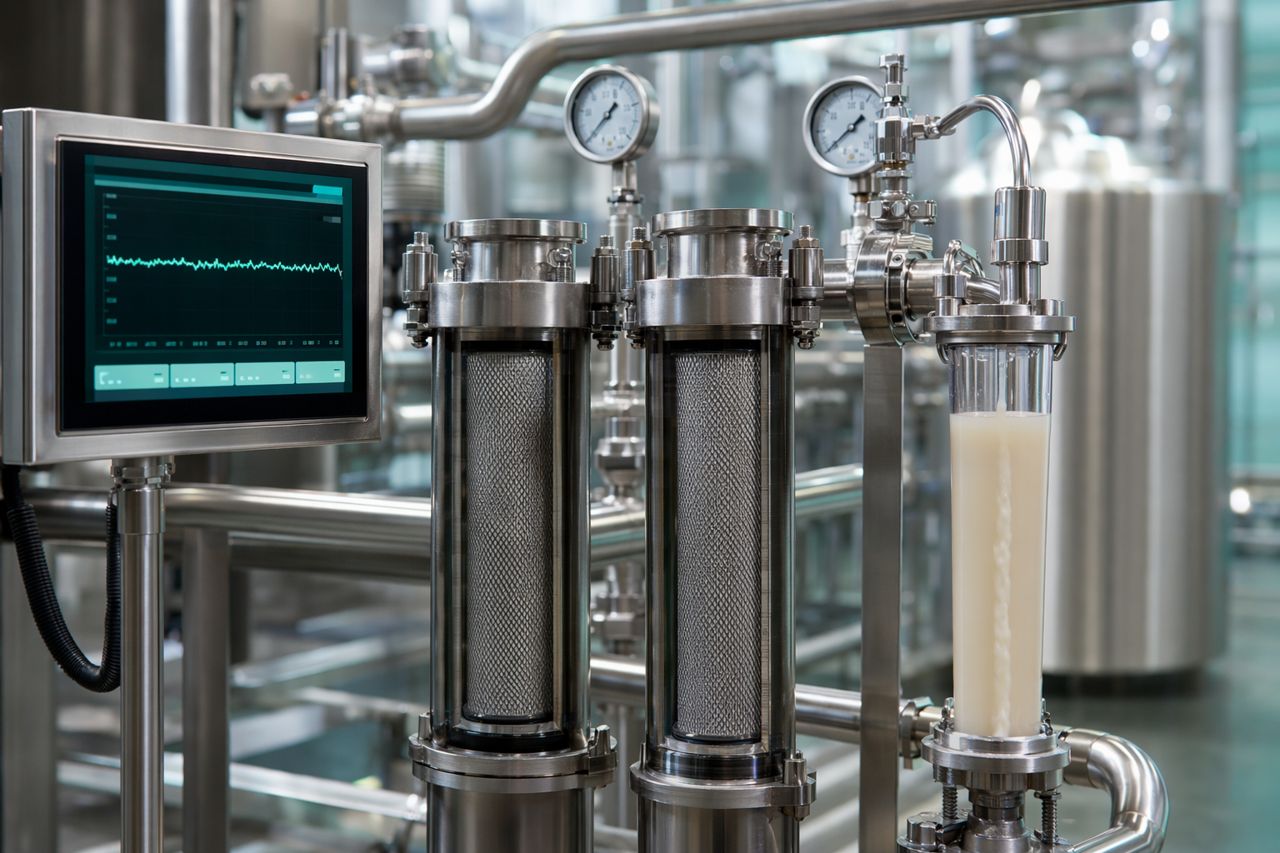
- Établir une référence propre pour la pression d’alimentation du séparateur, la pression différentielle du filtre et le débit
- Inspecter les premiers solides retenus pour détecter un gel, des particules abrasives ou des matières d’avoine compactées inhabituels
- Suivre si la montée en pression est progressive et prévisible ou soudaine et instable
- Comparer le rendement et le volume de solides retenus avec le précédent lot approuvé de la même référence
Une bonne maîtrise enzymatique aide la matrice d’avoine à traverser la séparation avec moins de résistance. Un bon changement de série confirme que l’équipement est prêt à démontrer cette performance.
Une séquence de contrôle qualité pratique avant la libération du lot suivant de boisson à l’avoine
Une check-list de changement de série en atelier doit être assez courte pour être utilisée et suffisamment précise pour éviter les reprises inutiles.
Contrôles avant démarrage
- Recette de référence correcte chargée et vérifiée par la production et la qualité
- Surfaces en contact avec le produit visuellement exemptes de dépôts d’avoine
- Cuve de mélange, ligne de transfert, cuve de maintien et circuit de dosage affectés au bon parcours de production
- Boucle de régulation de température stabilisée avant chargement de l’avoine
- Tamis en ligne, crépines et filtres inspectés ou remplacés conformément au plan de fabrication
- Système de dosage amorcé, identifié et confirmé pour la solution enzymatique prévue
Contrôles de confirmation du premier lot
- Hydratation de la suspension uniforme avant ajout de l’enzyme
- Tendance initiale de viscosité conforme à la famille de produits attendue
- Intensité de pompe et débit de transfert dans la fenêtre de fonctionnement de ligne propre
- Temps de maintien et température enregistrés selon le mouvement réel du lot, et pas seulement selon les consignes
- Montée en pression de séparation ou de filtration maîtrisée et prévisible
- Échantillon post-procédé présentant le corps souhaité, sans granulosité ni texture gommeuse
Contrôles de libération en production
- Base finie conforme à l’apparence approuvée : lisse, nette et stable
- Aucun sédiment ni floculation inattendus visibles après une courte observation en maintien
- Comportement d’écoulement cohérent entre le premier transfert, le traitement thermique et le remplissage de la cuve finale
- Rendement, solides retenus et interventions de dépannage documentés
- Toute dérive rattachée à un point procédé probable avant le début du lot suivant
Adapter la stratégie enzymatique à la réalité du changement de série
Le meilleur programme enzymatique n’est pas seulement efficace dans des conditions de laboratoire idéales. Il doit être robuste sur une ligne de production réelle, où les lots d’avoine varient, les opérateurs travaillent sous contrainte de planning et les conditions d’équipement évoluent au fil de la semaine.
Enzymesboost aide les usines de boissons à l’avoine à définir des solutions enzymatiques autour de résultats de production :
- Réduction plus rapide et mieux maîtrisée de la viscosité pendant le traitement de la suspension d’avoine
- Comportement de séparation et de filtration plus prévisible
- Sensation en bouche plus lisse, sans finale trop fluide ou aqueuse
- Dérive de lot réduite entre lots d’avoine et équipes de production
- Moins d’interventions opérateur pendant le transfert, le traitement thermique et la clarification
- Passage à l’échelle plus propre, des essais à la production industrielle continue
Pour la planification des changements de série, cela signifie choisir une approche enzymatique qui donne aux opérateurs une fenêtre procédé claire plutôt qu’une cible fragile.
Signaux courants de changement de série indiquant une inadéquation enzymatique ou procédé
Tous les problèmes de ligne ne sont pas des problèmes d’enzyme. Mais les produits de boisson à l’avoine sensibles à la viscosité présentent souvent des schémas reconnaissables lorsque la fenêtre procédé est trop étroite.
| Signal en atelier | Impact opérationnel probable | Points à examiner |
|---|---|---|
| La suspension reste lourde plus longtemps que prévu | Transferts plus lents et équipements aval surchargés | Hydratation, température, contact enzymatique, intensité de mélange |
| La pression du filtre augmente tôt | Temps de production plus court et interruptions de nettoyage plus fréquentes | Charge en solides insolubles, profil de liquéfaction, état du tamis |
| La base finie a un goût net mais une texture gommeuse | Risque de rejet client lié à la texture | Équilibre de dégradation de l’amidon et des bêta-glucanes, historique thermique |
| Le lot paraît lisse avant chauffage mais épaissit ensuite | Sensation en bouche finale irrégulière | Encrassement de la section thermique, point final de conversion, interactions de formulation |
| La même recette se comporte différemment selon l’équipe | Temps de dépannage et variabilité du rendement | Vérification du dosage, temps de séjour, variation des lots d’avoine, séquence opérateur |
Une routine de contrôle qualité solide ne se contente pas de rejeter les mauvais lots. Elle crée un retour d’information qui améliore le changement de série suivant.
La place d’Enzymesboost dans les échanges avec l’usine
Enzymesboost fournit des solutions enzymatiques aux équipes de production de boissons à l’avoine qui ont besoin d’une fiabilité commerciale, et non d’allégations génériques sur les ingrédients. Nous travaillons avec les responsables procédé, les équipes techniques et les services achats pour relier le choix enzymatique à une valeur industrielle mesurable : débit, contrôle de la viscosité, stabilité de filtration, constance du rendement et répétabilité sensorielle.
Si votre ligne de boissons à l’avoine perd du temps lors des changements de référence, présente une viscosité irrégulière après traitement thermique ou exige trop d’ajustements manuels à la filtration, la stratégie enzymatique peut nécessiter un réglage adapté aux conditions réelles de la ligne.
Demander un devis
Vous planifiez une nouvelle ligne de boissons à l’avoine, améliorez un procédé existant ou qualifiez un autre fournisseur d’enzymes pour la production de boissons à l’avoine ?
Utilisez le formulaire de demande de devis sur le site et indiquez votre type de produit, votre flux procédé, la sensation en bouche cible, le principal goulot d’étranglement et votre difficulté actuelle de changement de série. Enzymesboost vous répondra avec une recommandation d’approvisionnement pratique pour votre environnement de production.